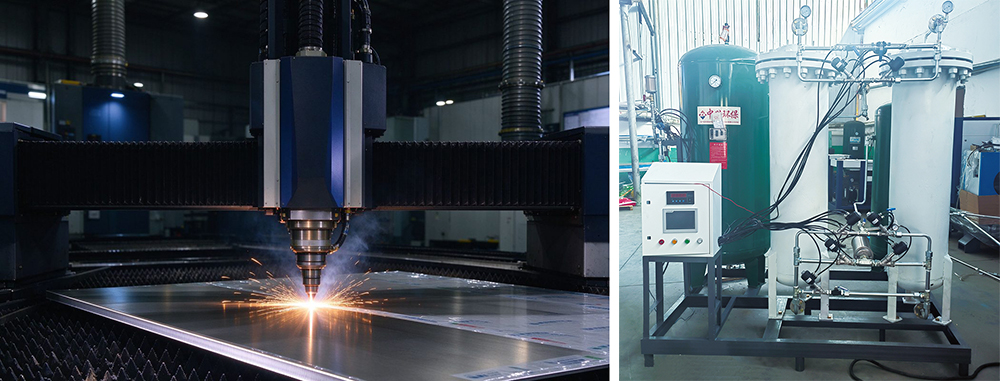
不锈钢、铝板、铜板用激光切割,切面发黑、挂渣、毛刺多,很多钣金厂第一反应是调切割参数,却忽略了辅助气体的作用。激光切割制氮机在现场持续供应高纯度氮气,切割时氮气在高温区把氧气隔绝在外,割得白亮、光滑、无毛刺,是钣金车间提质降本的关键一步。
一、激光切割为什么用氮气不用氧气
用氧气切割,切缝处会发生氧化反应,边缘形成氧化层,需要二次打磨或酸洗;用空气切割,切面容易挂渣、发黄。而高纯氮气是惰性保护气,切割过程中不参与化学反应,金属表面保持本色,切面光亮细腻,尤其适合不锈钢、铝、铜这类对切面要求高的材料,切完直接进入下一道工序,省人省时。
二、氮气纯度选多少合适
激光切割对氮气纯度比较敏感:薄板切割一般99.99%以上即可,中厚板及特殊工艺建议更高纯度;纯度不足时,切面会发黄、下缘挂渣。亿力PSA切割专用制氮机与激光切割用制氮机标配高纯度出气设计,并可按照板材厚度、切割速度定制纯度和流量,确保每一刀都白亮。
三、流量怎么配:按板厚和切速算
切割用气量取决于板材厚度、切割速度、喷嘴口径等因素。亿力激光切割制氮机提供15、20、30、40、60等标准流量规格,覆盖从薄板快切到厚板精切的主流需求;大型PSA机组纯度98%—99.999%按需定制,可多台激光切割机并联共用一套气源,集中供气更划算、管路更简单。
四、现场制氮对比买气,长期更划算
液氮单价看似便宜,但存在蒸发损耗、运输依赖和储罐投入,一旦供应不及时,整条切割线都要停;瓶装氮气更不适合大流量连续用气。现场制氮把用气主动权握在自己手里,24小时连续供气不中断,用气量越大节省越明显,还能避免“气荒”导致的停工损失——这一点对赶交期的钣金厂尤其重要。
切面白亮无毛刺,是激光切割工艺水平的外在体现,也是降本增效的突破口。给激光切割机配一台合适的制氮机,相当于把辅助气体的成本和质量都控制在自己手里。广东亿力激光切割制氮机支持按板厚定制选型,欢迎来厂体验。
 English


 所在位置: